Română
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Fluxul de procesare a coloanelor din cutia Structurii de oțel EIHE și realizări ale aplicațiilor de inginerie
I. Desenul general al planului
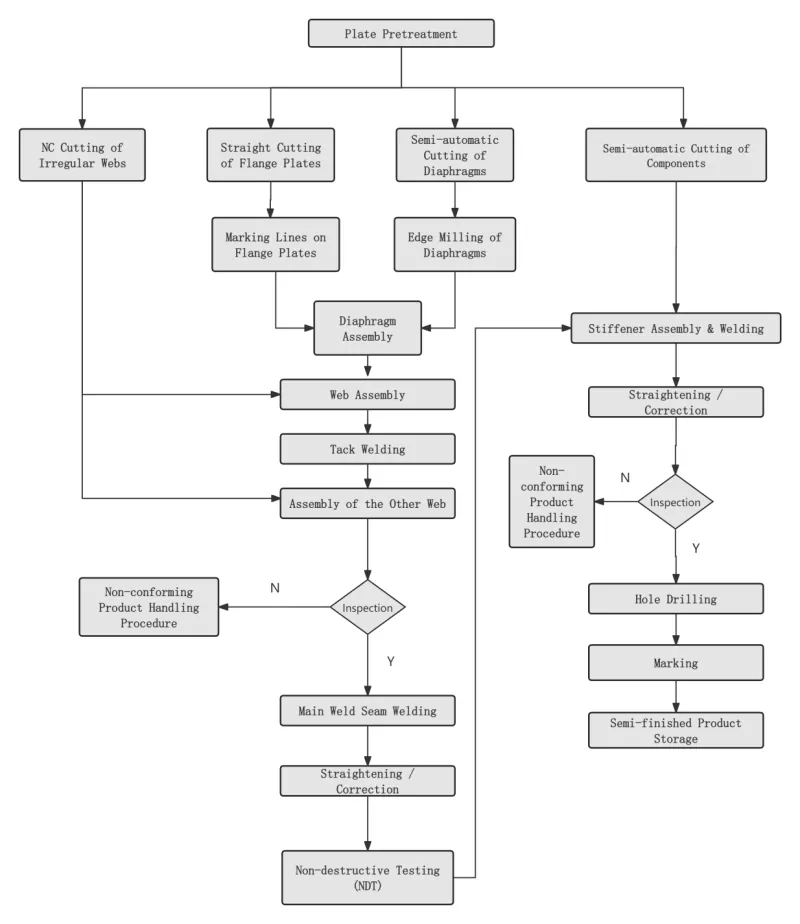
Ⅱ. Procesul cheie
|
Pasul 1 Pretratarea suprafeței plăcii de oțel |
Efectuat în conformitate cu cerințele de proiectare sau proces înainte de decuparea plăcii de oțel. |
|
|
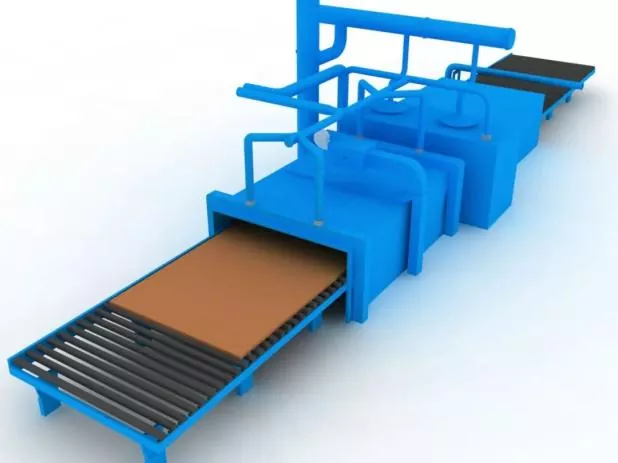
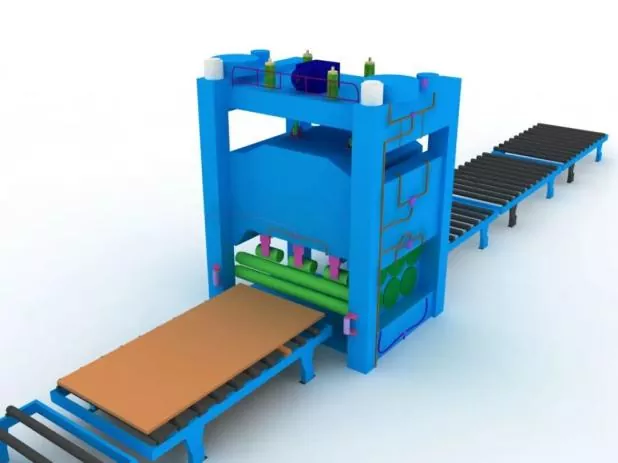
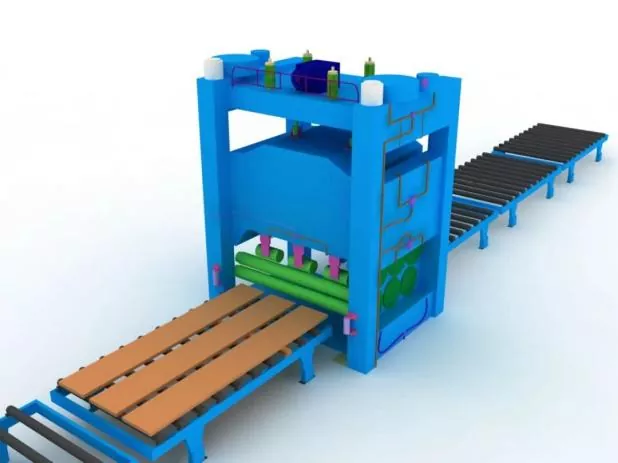
Pasul 2 Îndreptarea plăcii de oțel |
Îndreptarea generală trebuie efectuată după pretratarea plăcii de oțel pentru a asigura precizia de golire și pentru a reduce tensiunea reziduală internă a plăcii de oțel. |
|
|
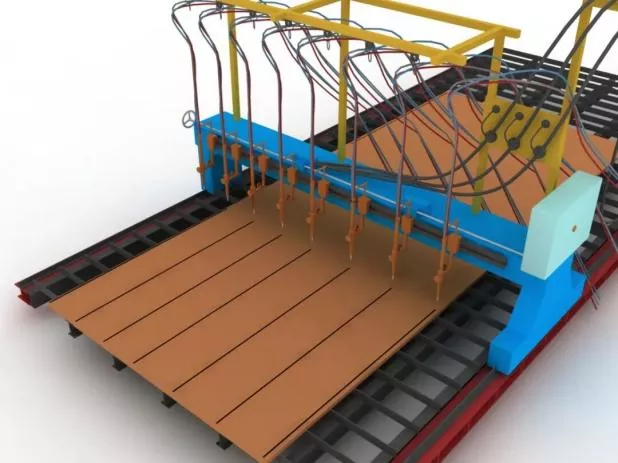
Pasul 3 Tăierea și decuparea pieselor |
Înainte de tăiere, reglați mașina de tăiat, confirmați modelul duzei și verificați stabilitatea presiunii aerului. |
|
|
În timpul tăierii, preîncălziți mai întâi cusătura de tăiere a plăcii de oțel și controlați cu strictețe viteza de tăiere. |
||
|
Pasul 4 Îndreptarea secundară a pieselor |
Efectuat după tăierea plăcilor de oțel pentru a asigura acuratețea asamblarii și pentru a reduce tensiunea reziduală internă a plăcilor de oțel. |
|
|
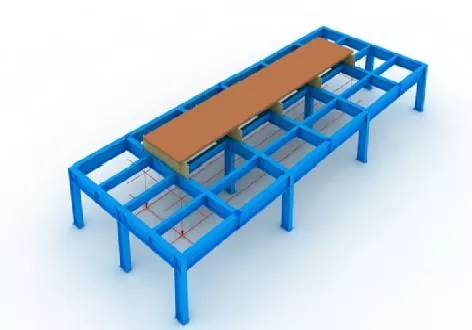
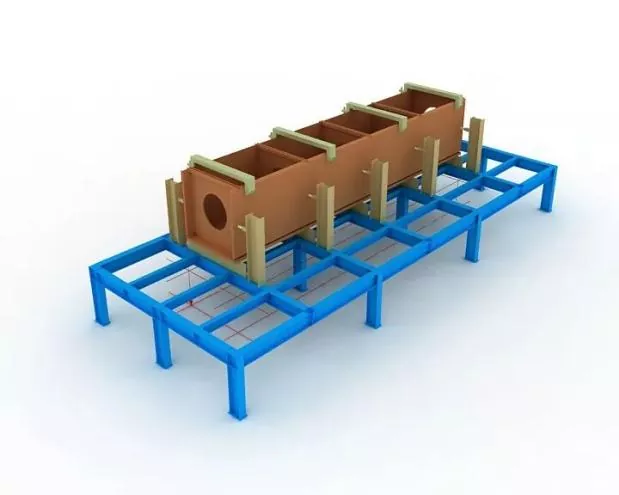
Pasul 5 Setarea modelelor și a liniilor de aspect |
Înainte de asamblare, liniile de aranjare și dispozitivele trebuie stabilite mai întâi. |
|
|
În timpul instalării dispozitivului, trebuie să se asigure nivelul orizontal al deschiderii superioare și trebuie garantată rigiditate și rezistență suficiente. |
||
|
Toate dispozitivele și liniile de aranjare pot fi puse în funcțiune numai după ce au fost inspectate și aprobate de personalul desemnat. |
||
|
Pasul 6 Poziționarea panoului inferior |
Poziționat precis prin plumb bob și linii de layout. |
|
|
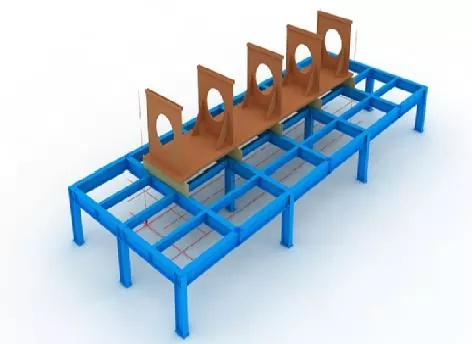
Pasul 7 Asamblarea diafragmei |
Înainte de asamblarea diafragmelor, marcați liniile de poziționare pe panoul inferior și îndepărtați rugina plutitoare de pe ambele părți ale liniilor cu o roată de șlefuit. |
|
|
După ce diafragmele sunt ridicate, fixați-le prin sudură. |
||
|
Pasul 8 Asamblare web |
După ce banda este asamblată și calificată, fixați-o strâns pe diafragmă cu un cric, apoi fixați-o prin sudură.
|
|
|
Pasul 9 Asamblarea panoului superior |
Poziționarea precisă completă a panoului superior cu plumb bob, apoi fixarea prin sudură. |
|
|
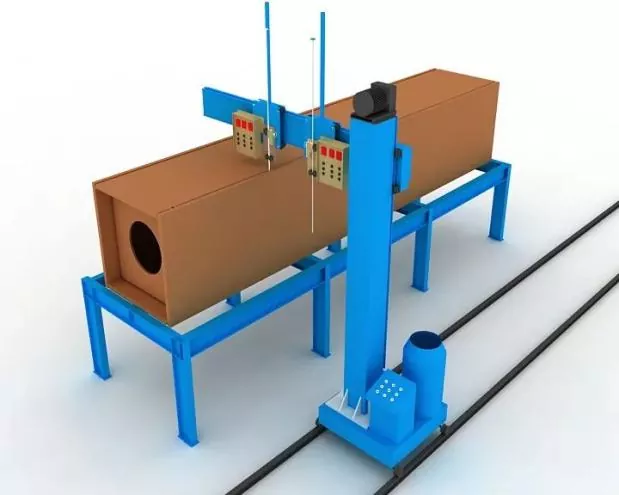
Pasul 10 Sudura cu zgură cu diafragmă |
Pentru diafragme se adoptă sudarea cu zgură pe o singură față. |
|
|
Manșoanele de cupru pentru pornirea și stingerea arcului vor fi instalate la deschiderile superioare și inferioare ale orificiilor de sudare cu zgură electrică în timpul sudării. |
||
|
Curentul și tensiunea de sudare vor fi strict controlate pe tot parcursul procesului de sudare și se va acorda atenție observării schimbării de culoare a zonei de sudare cu zgură electrică de pe bandă. |
||
|
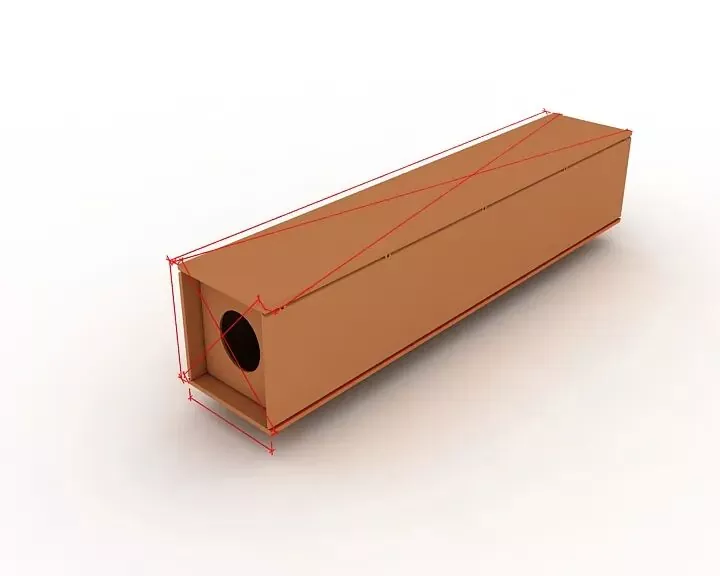
Pasul 11 Inspecția generală |
În timpul inspecției, concentrați-vă pe verificarea dacă lungimea componentei, dimensiunile diagonale și dimensiunile secțiunii finale îndeplinesc cerințele de proiectare și specificații și corectați toate piesele care nu au toleranță. |
|
|
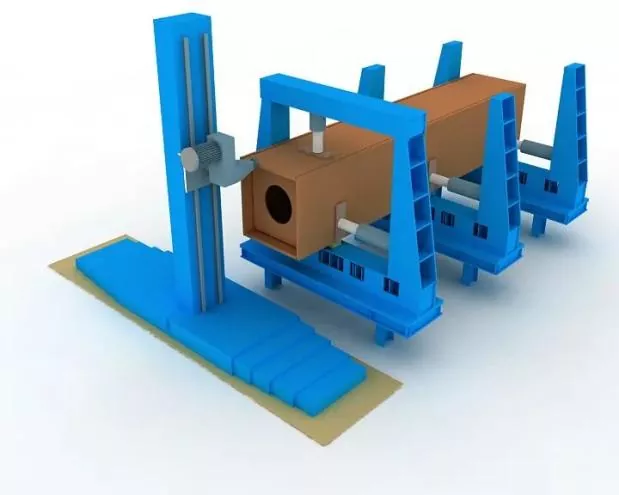
Pasul 12 frezarea finală |
Frezați fața de capăt după asamblare și sudare. |
|
|
Garantați nivelarea elementelor și paralelismul dintre suprafața frontală și freza. |
||
|
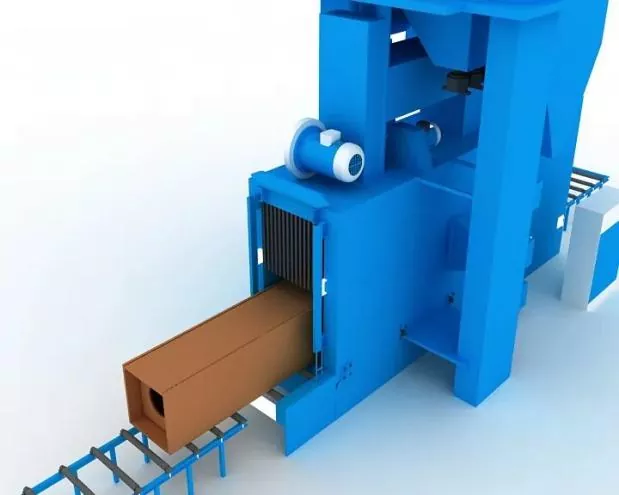
Pasul 13 Sablarea cu nisip și îndepărtarea ruginii |
Îndepărtarea completă a ruginii prin sablare, după cum este necesar, după sudare, apoi transferați la construcția acoperirii. |
|

Ⅲ. Specificații pentru asamblare, poziționare și sudare
|
Precizia asamblarii |
In timpul asamblarii: ● Se vor adopta restricții adecvate pentru a controla deformarea sudurii. ● Totalele de contracție la sudare și deformarea inversă rezonabilă vor fi rezervate pentru a controla dimensiunile componentelor și pentru a asigura forma corectă. |
|
Abaterile permise pentru fabricarea și asamblarea conexiunilor sudate, precum și toleranțele dimensionale ale componentelor structurale, trebuie să respecte cerințele Codului de acceptare a calității construcției structurilor din oțel (GB 50205). |
|
|
Sudura de pozitionare a ansamblului |
Acesta va fi implementat prin sudare semi-automată cu sârmă solidă cu gaz metalic cu arc (GMAW). |
|
Sudor |
Sudorii care desfășoară activități de sudură prin asamblare trebuie să dețină certificatele de calificare corespunzătoare specificate în Specificația tehnică pentru sudarea structurilor din oțel de construcții (JGJ81). |
|
Poziția sudurilor de prindere |
Poziția sudurilor de prindere: Sudurile de prindere vor evita începutul și sfârșitul sudurilor formale și nu trebuie plasate pe colțuri, margini, capete și alte zone critice predispuse la rezistența structurală și defecte de manoperă. |
|
Pentru îmbinările în T, sudarea prin prindere: Se efectuează simetric pe ambele părți; între timp, sudarea prin prindere în interiorul canelurii trebuie evitată pe cât posibil. Pentru sudarea cu caneluri cu penetrare completă: Sudarea prin prindere trebuie efectuată pe canelura pentru crestarea din spate, de ex. |
|
|
Pozițiile de asamblare și sudură ale plăcilor de suport de sudură, precum și ale plăcilor de rulare și de scurgere trebuie să respecte standardele relevante |
|
|
Materiale de sudare |
Materialele de sudare utilizate pentru asamblare și sudura prin prindere trebuie să fie în concordanță cu cele pentru sudarea formală, adică se vor adopta aceleași materiale de sudură ca și în sudarea oficială. |
|
Pentru sudura de asamblare între oțel de înaltă rezistență și oțel de rezistență scăzută, materialele de sudură vor fi selectate în conformitate cu gradul de oțel cu rezistență scăzută. |
Știri similare
- Salutări de Ziua Națională de la Eihe Steel Structure
- Prima ridicare reușită! Proiectul Asia Pacific Maroc întreprins de Eihe Steel
- Reînnoirea calificării a fost aprobată! Eihe își extinde în mod constant amprenta pe piața globală
- Livrare de structură de oțel EHSS pentru aeroporturi și stații
- Accent pe dezvoltarea globală: Asociația Shandong Steel Structure Industry organizează cu succes o conferință de schimb de experiență privind internaționalizarea industrială
- EHSS a găzduit exclusiv cel de-al 8-lea Forum de dezvoltare de înaltă calitate a structurii de oțel Shandong și Conferința anuală 2026 SSSIA la Qingdao, cu succes deplin
Lasă-mi un mesaj